Язык
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Могут ли сбои в автоматизированной сборке быть вызваны различиями в партиях винтов с потайной головкой и крестообразным шлицем GB818?
2026-09-11
Покупатели OEM-оборудования в области электроники и дистрибьюторы промышленных крепежных изделий часто проверяют качество крепежных винтов путем ручного выборочного контроля. Отобранные вручную образцы прототипов проходят проверку размеров и испытания с помощью ручной отвертки. Множественные незначительные отклонения на уровне партии остаются невидимыми во время отбора проб вручную и проявляются только после подачи деталей на высокоскоростные автоматизированные сборочные линии, что приводит к незапланированным остановкам линий и дополнительным затратам на доработку.
Четыре отклонения, имеющие отношение к сборочной линии, редко выделяются в стандартных технических описаниях:
- Смещение профиля поперечной канавки, вызывающее прерывистый выход отвертки под действием рабочего крутящего момента
- Износ резьбонакатного инструмента приводит к нестабильной посадке резьбы в больших производственных партиях.
- Разброс толщины поверхностного покрытия, смещающий значения трения для станций с регулируемым крутящим моментом
- Разделение номеров плавок сырья делает сертификаты прототипа недействительными для отгруженных партий.
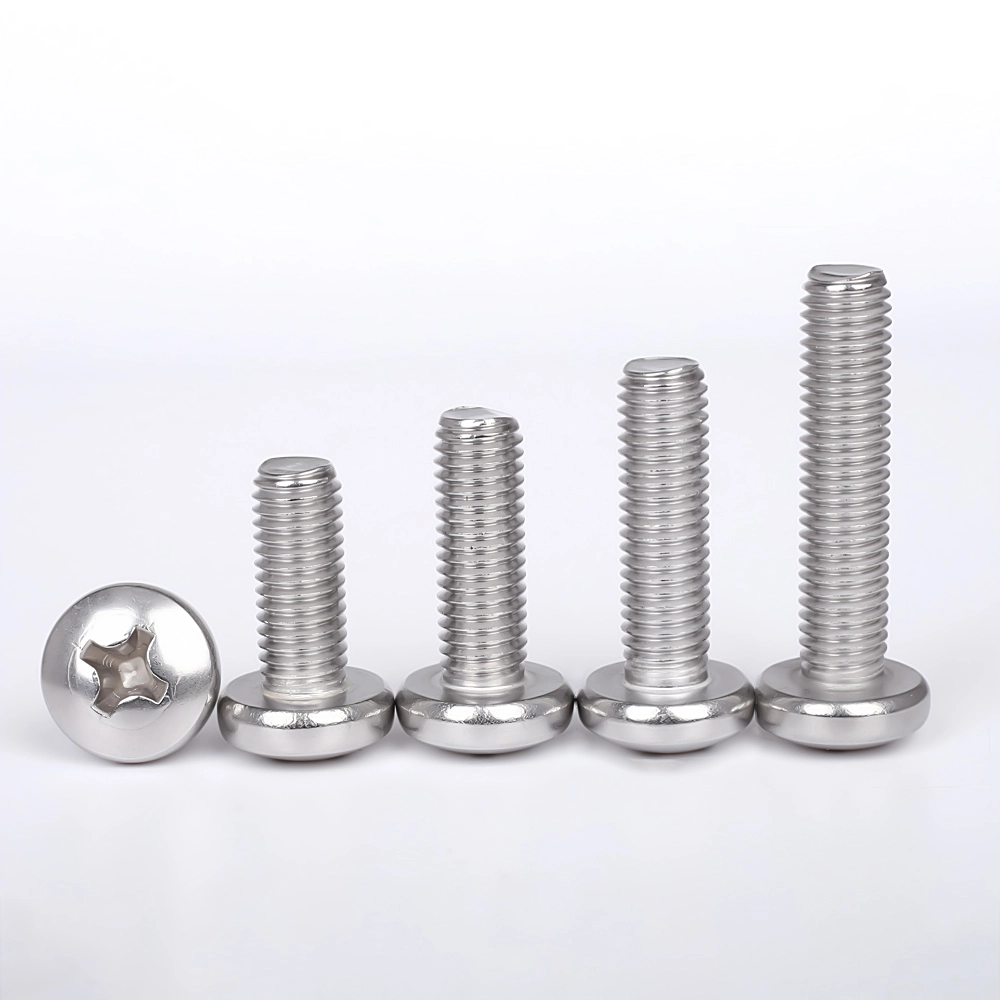
Постоянная геометрия поперечных канавок для высокоскоростного автоматического вождения
Ручное тестирование образцов допускает незначительные дефекты формы поперечных выемок. Роботизированные сборочные инструменты применяют фиксированные профили крутящего момента и времени; смещение размеров небольшой выемки изменяет контактную поверхность долота. Даже винты, прошедшие статический визуальный контроль, часто приводят к выходу из строя, износу долот и браку сборок на производственных линиях.
- Периодическое оптическое сканирование профиля поперечной канавки в ходе каждой производственной кампании.
- Имитация циклических испытаний крутящего момента при автоматической сборке с использованием типов отверток, указанных заказчиком.
Wanluo Hardware выполняет выборочные проверки профиля углублений, помимо простого внешнего вида, фильтруя партии, подверженные риску выскальзывания из-за роботизированной сборки, перед упаковкой для экспортных заказов.
Стабильность посадки резьбы при прогрессировании износа инструмента массового производства
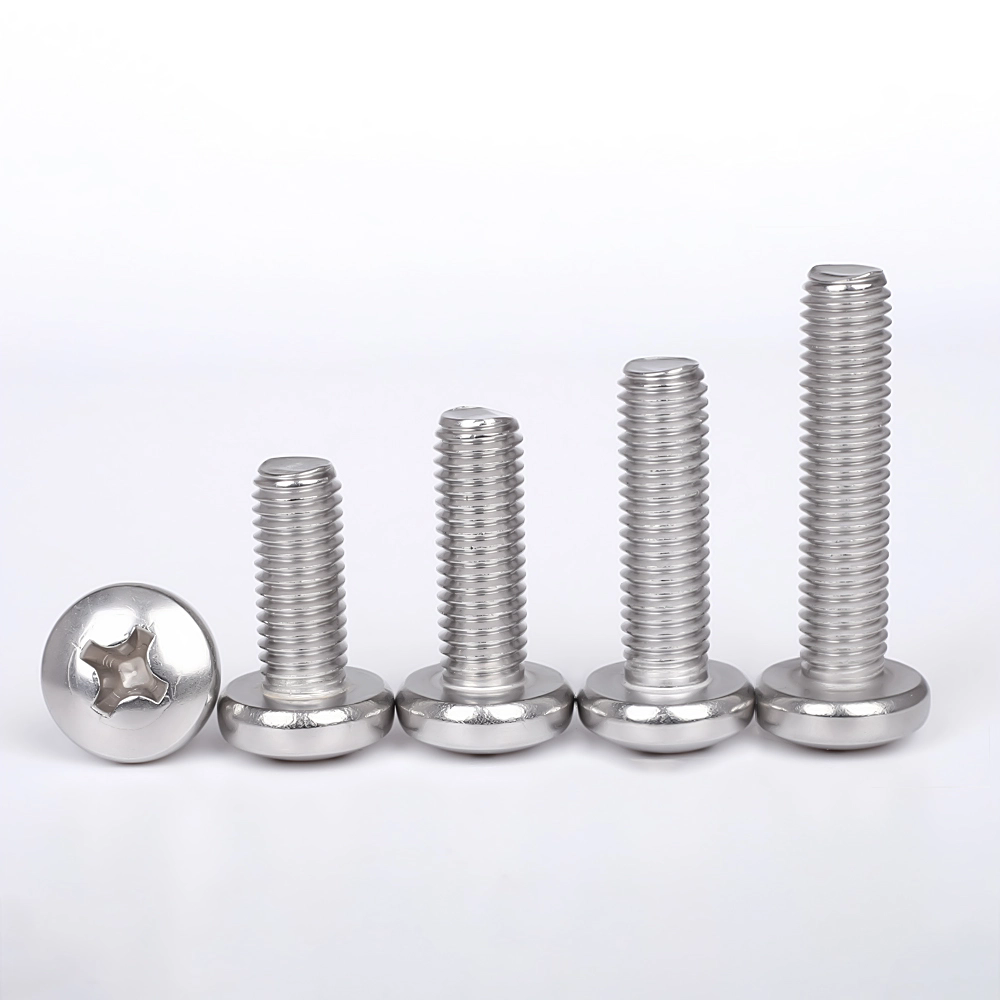
Винты-прототипы изготавливаются с использованием совершенно новых резьбонакатных штампов. После миллионов циклов изготовления деталей поверхности штампов постепенно разрушаются. Отдельные размеры винтов могут по-прежнему находиться в пределах допусков чертежа, однако совокупные изменения профиля приводят к нестабильному поведению резьбового зацепления.
Такое незначительное отклонение не проявляется во время ручных испытаний с одним винтом, но приводит к случайному перекрёстному нарезанию резьбы или жесткому сопряжению при непрерывной подаче в резьбовые отверстия корпуса на автоматических приспособлениях.
- Внедрить триггерные пороговые значения объема производства для восстановления резьбонакатных штампов.
- Отбор проб калибра GO-NO-GO в сочетании с частичной проверкой профиля резьбы за смену
Разброс толщины покрытия, изменяющий характеристики крутящего момента и натяжения
Многие покупатели указывают только тип покрытия, не указывая допустимый разброс толщины. Неровности слоя цинка или пассивации изменяют коэффициент поверхностного трения. На сборочных станциях с моментной блокировкой одинаковый запрограммированный крутящий момент приводит к совершенно разной фактической силе зажима.
Некоторые партии в конечном итоге оказываются недостаточно зажатыми и склонны к ослаблению вибрации во время эксплуатации; другие создают риск срыва резьбы во время затяжки с помощью робота, хотя визуально каждый винт выглядит одинаковым.
- Многоточечное измерение толщины покрытия, включая корни резьбы и переходные зоны от головки к хвостовику.
- Стендовая проверка крутящего момента натяжения, отражающая параметры реальной производственной сборочной станции
Прослеживаемость партий сырья, позволяющая отделить образцы от сыпучих товаров
Типовые отчеты об испытаниях материалов из партий прототипов не могут представлять собой партии массового производства для промышленных аудитов OEM. Некоторые поставщики крепежных изделий повторно используют старые документы MTR пробной партии для последующих производственных циклов без перекрестных ссылок на фактические номера плавок стали.
Для проектов электроники и бытовой техники, на которые распространяются правила отслеживания компонентов, такое несоответствие документации может заблокировать приемку входящего товара для контроля качества, независимо от механических характеристик физических винтов.
- Привязка кодов партий готовой продукции непосредственно к соответствующим номерам партий плавки сталелитейного завода.
- Выпускайте отчеты о материалах на английском языке по конкретному проекту вместо рассылки недатированных сертификатов прототипов.
Сокращенный контрольный список технических пунктов для закупки крепежных изделий для автоматизированных линий
- Добавьте геометрию поперечных канавок и смоделированные требования к циклу крутящего момента робота в спецификациях заказа на поставку.
- Определить триггеры технического обслуживания резьбонакатного штампа и правила выборки для проверки резьбы в смешанном режиме.
- Укажите допустимый диапазон толщины покрытия, а также проверку крутящего момента натяжения для сборочных станций с контролем крутящего момента.
- Обеспечить соблюдение документации, связанной с тепловым участком; отказаться от повторного использования отдельных отчетов о материалах прототипов
Похожие новости
- Что делает Т-образный болт из нержавеющей стали надежным выбором для современного крепления?
- Как комбинированный винт с шестигранной головкой улучшает эффективность крепления?
- Какие ошибки в закупках приводят к провалу проекта по изготовлению канатов из нержавеющей стали?
- Маскируют ли образцы с идеальной поверхностью риски, связанные с применением расширительного болта с конической крышкой?
- Что делает анкерный болт с шестигранной головкой для бетона надежным при строительстве тяжелых условий эксплуатации?