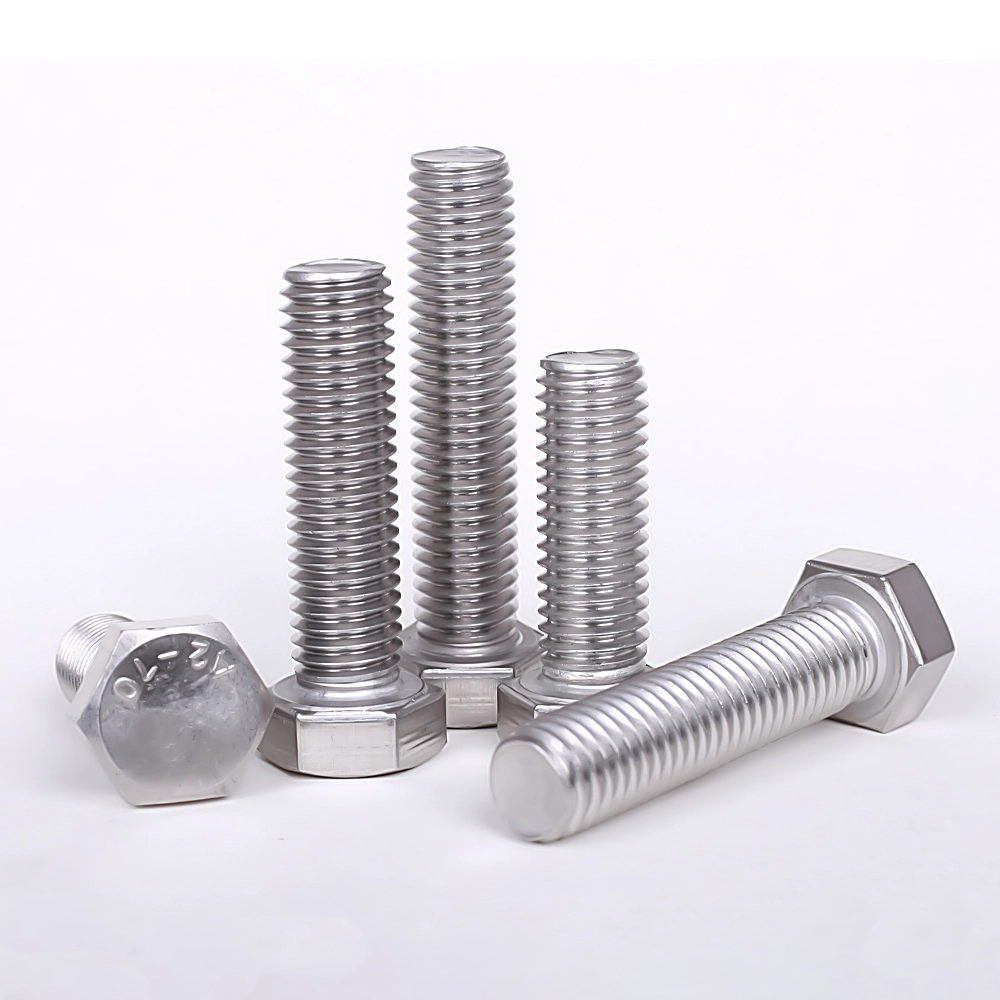
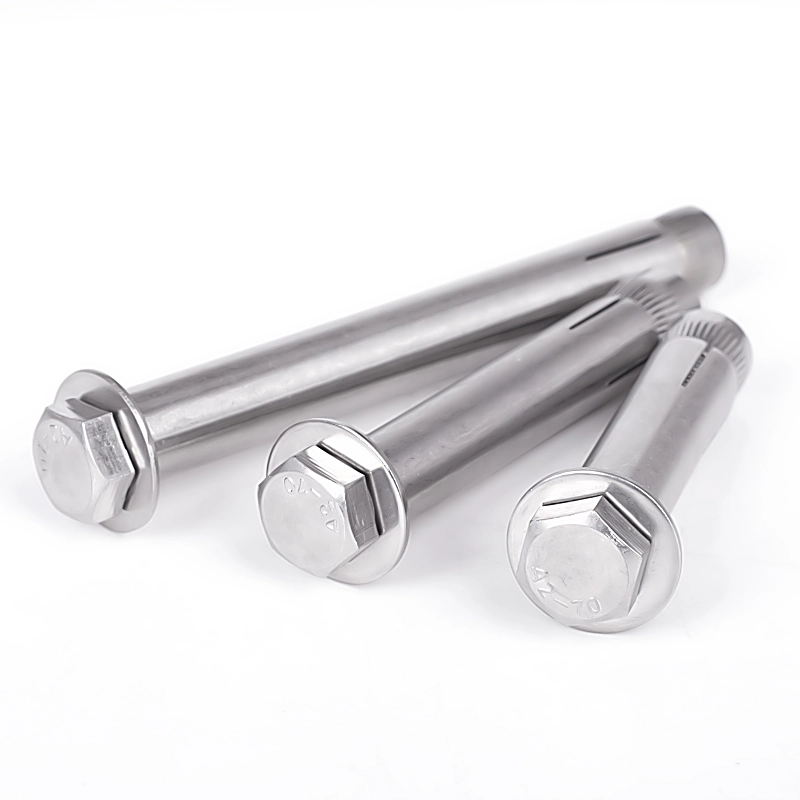
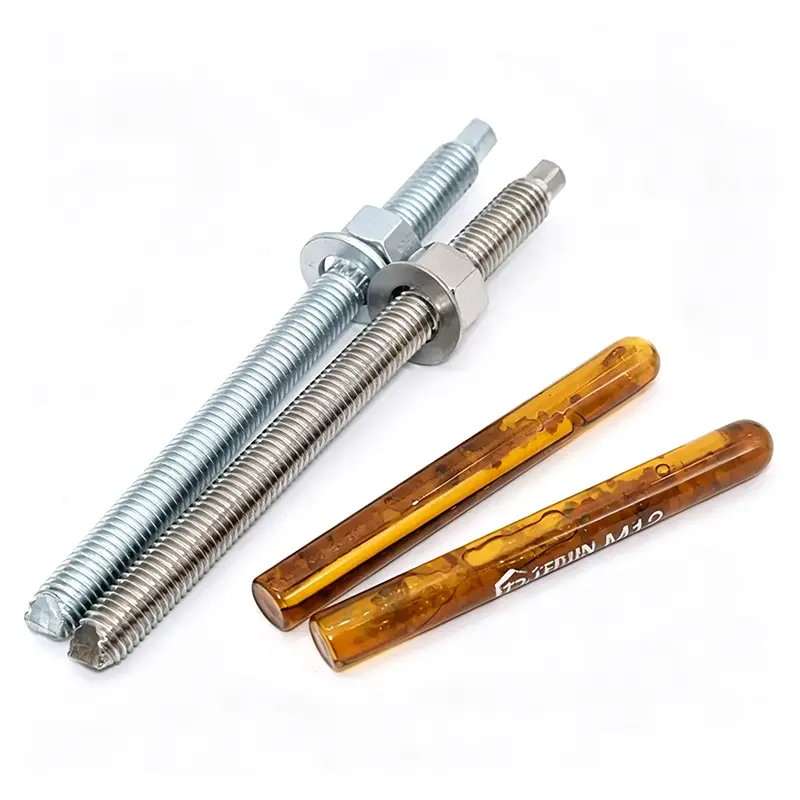
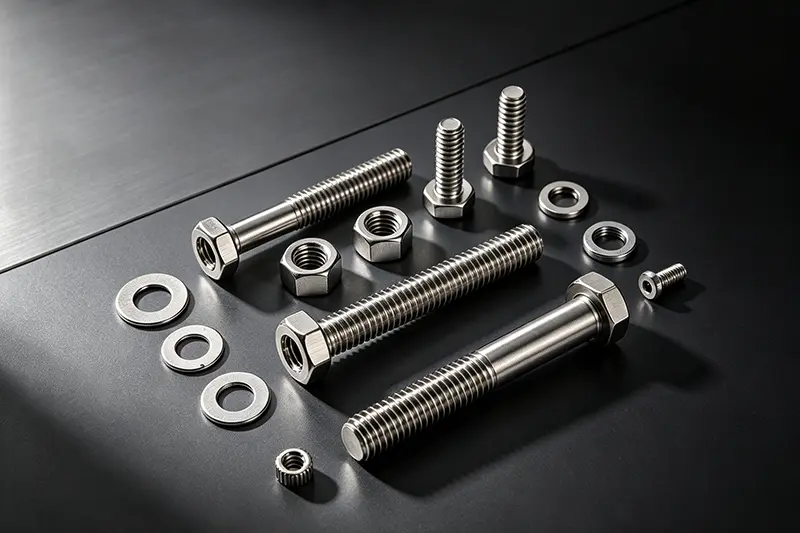
Болтыподразделяются на обычные болты из углеродистой стали, высокопрочные болты (классы 8,8, 10,9 и 12,9) и болты из нержавеющей стали. Хотя основные производственные процессы во многом схожи, высокопрочные болты требуют дополнительной термической обработки, тогда как болты из нержавеющей стали подвергаются травлению и пассивации.
I. Входной контроль сырья
Сырье: катанка (катанная сталь); Марки материалов включают нержавеющую сталь Q235, 45#, 40Cr, 35CrMo и 304/316.
Визуальный осмотр: проверьте на наличие трещин, ржавчины или расслоения поверхности.
Физико-химические испытания: спектральный анализ материала, прочность на разрыв и твердость.
Проверка размеров: убедитесь, что диаметр проволоки соответствует спецификациям на заготовку болта.
II. Волочение проволоки (холодное волочение)
Первоначальный диаметр катанки слишком велик, и его необходимо уменьшить до стандартного диаметра заготовки.
Травление: погружение в соляную кислоту для удаления поверхностной окалины и ржавчины.
Нейтрализация, промывка водой и фосфатирование: Образование смазывающей фосфатной пленки на поверхности.
Омыление: нанесение смазочного порошка для уменьшения износа матриц холодной высадки.
Холодное волочение: несколько проходов волочения для уменьшения диаметра проволоки до требуемого размера обработки.
Намотка: Проволока наматывается в бухты и готова к холодной высадке.
III. Холодная высадка (основной процесс: формовка головки болта и заготовки хвостовика за одну операцию)
Использует многостанционную машину холодной высадки; Формование происходит путем экструзии при комнатной температуре (без нагрева).
Подача и резка: Проволока обрезается до необходимой общей длины болта.
Первый пуансон (предварительная вырубка): начальная экструзия для формирования формы головки.
Второй пуансон (финишный заголовок): образует шестигранную, круглую или цилиндрическую головку; одновременно уменьшает диаметр хвостовика и формирует фаску.
Выброс: производит заготовку болта с гладким хвостовиком (без резьбы).
Контроль дефектов: проверка на наличие трещин на головке, смещения от центра головки, несоответствующей длины хвостовика и заусенцев.
IV. Резьбонакатка (резьбообработка)
Отличается накаткой резьбы (для высокоточных, высокопрочных болтов) и накаткой резьбы с плоской матрицей (для стандартных болтов).
Загрузка заготовки, позиционирование и зажим.
Две резьбонакатные матрицы вращаются друг против друга, выдавливая стандартную внешнюю резьбу на хвостовик.
Проверка резьбового калибра (годен/не годен): обеспечивает точность посадки резьбы.
Удаление заусенцев: удаление заусенцев с кромок резьбы.
V. Термическая обработка (требуется только для высокопрочныхболты, класс 4,8 и выше; опционально для стандартных болтов класса 4,8)
Цель: повысить прочность, твердость и ударную вязкость, достигнув... 8,8/10,9/12,9 классов прочности.
1. Закалка
Нагревают в сетчато-ленточной печи до 800–900°С с последующим быстрым охлаждением масла для повышения твердости.
2. Закалка
Повторно нагревается и выдерживается при средней температуре для снятия внутренних закалочных напряжений и предотвращения хрупкого разрушения.
3. Охлаждение и разрядка
Проверка твердости и микроструктуры после термообработки; несоответствующие детали переделываются.
VI. Обработка поверхности (защита от коррозии/ржавления; процесс выбирается в зависимости от требований)
Преимущества: Низкая стоимость; Недостатки: Подвержен водородному охрупчиванию при высоких температурах; электрооцинкование запрещено для высокопрочных болтов 10,9/12,9.
2. Горячее цинкование (энергетическая промышленность и болты для наружного применения, предназначенные для тяжелых условий эксплуатации)
Травление и флюсование → Высокотемпературное цинкование; толстое покрытие, отличная коррозионная стойкость; резьба требует постобработки.
3. Dacromet/Geomet (Для высокопрочных болтов)
Отсутствие водородного охрупчивания; превосходная стойкость к ржавчине по сравнению с оцинковкой; устойчив к солевому туману; основной выбор для новых энергетических и автомобильных высокопрочных компонентов.
4. Чернение/Воронение (Недорогие внутренние болты)
Щелочное окисление; только кратковременная защита от ржавчины; без слоя покрытия.
5. Особенности нержавеющей стали: травление и пассивация.
Удаляет окалину/оксиды обработки; повышает устойчивость нержавеющей стали к ржавчине.
Проверка размеров: общая длина, ширина шестигранника под лыской, толщина, наружный диаметр резьбы.
Выборочные механические проверки: прочность на разрыв, предел текучести, твердость, испытание на крутящий момент.
Оптическая сортировочная машина: автоматическая сортировка для удаления дефектных деталей.
VIII. Обогреватель водородом (Обязателен для оцинкованных высокопрочных болтов)
Обжиг при 200–230°C в течение 2–4 часов в течение 24 часов после нанесения покрытия для устранения водородного охрупчивания и предотвращения разрушения под напряжением.
IX. Упаковка и складирование
Упаковано по спецификации и классу; маркировка (спецификация, прочность, материал, номер партии). Влагонепроницаемая упаковка; складирование и отгрузка.
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности